


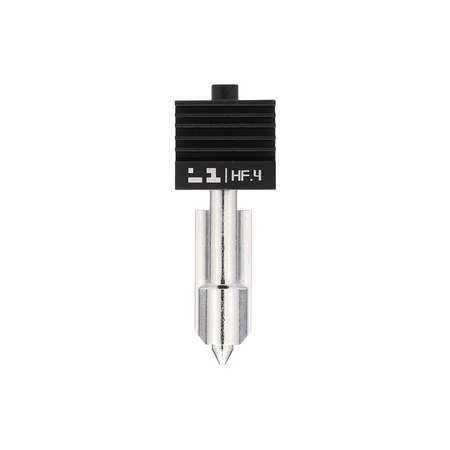
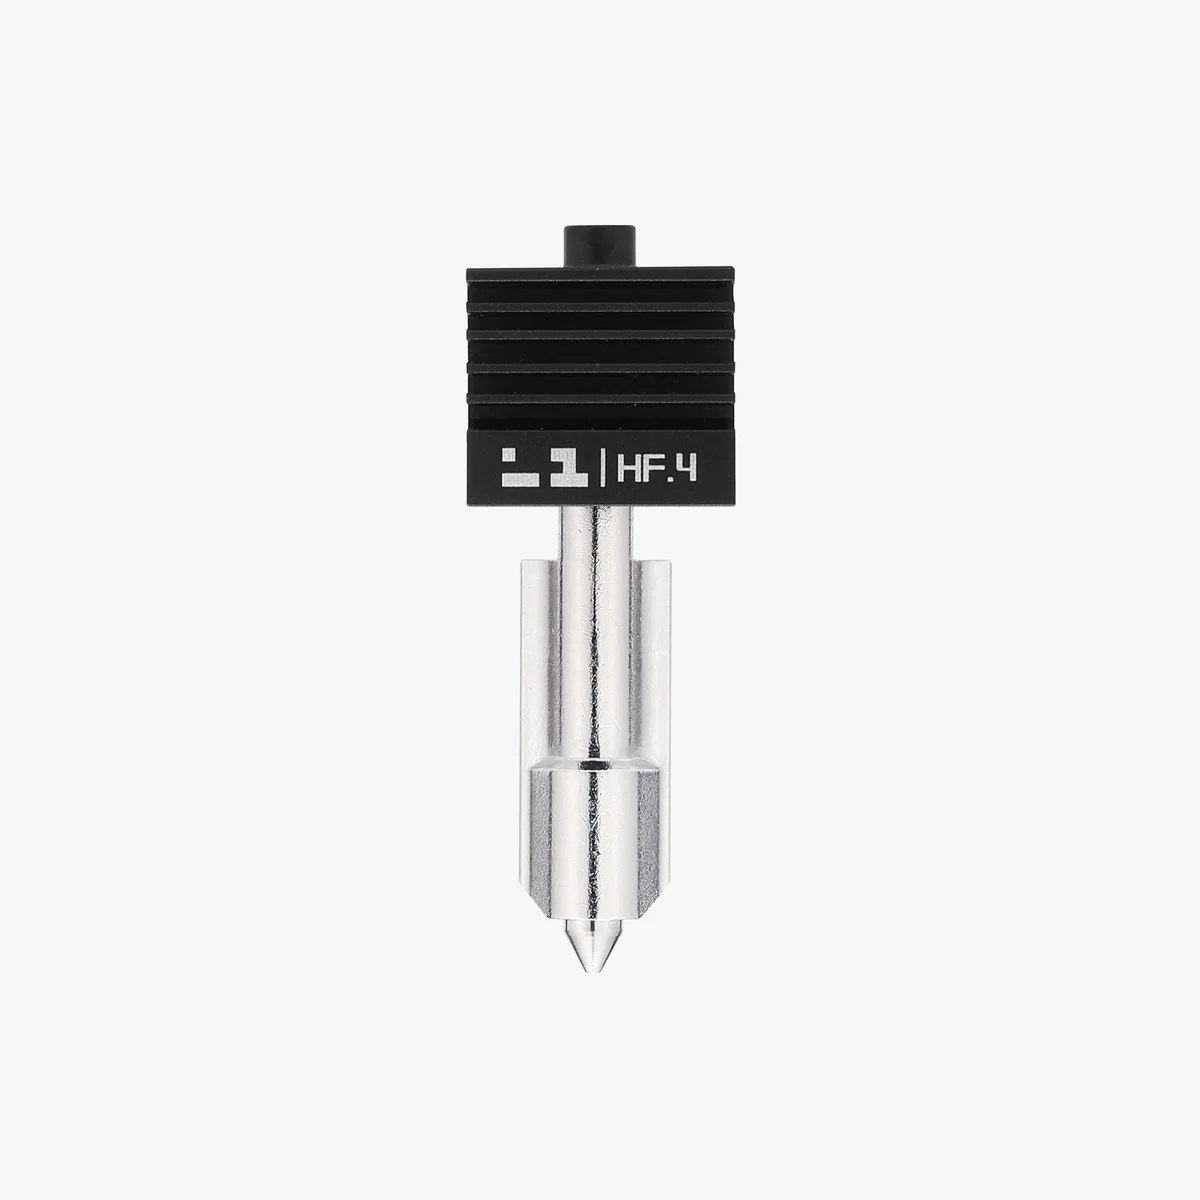
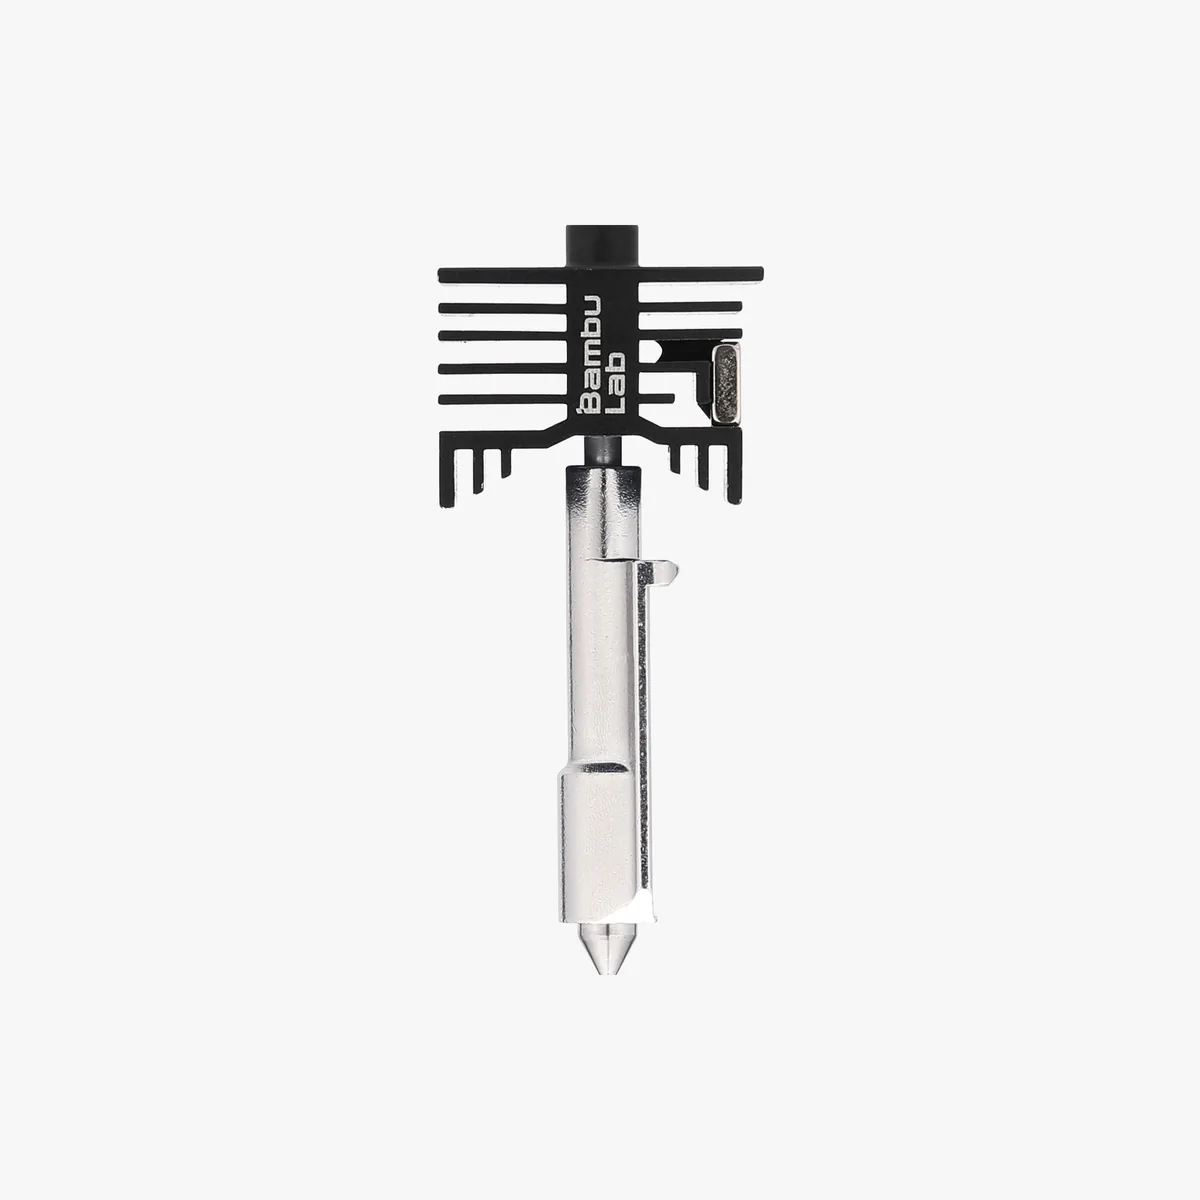
Hotend High Flow z dyszą ze stali hartowanej 0,4 mm do drukarek 3D Bambu Lab z serii P2S, X2D, H2

- High Flow Hotend z hartowaną dyszą to rozwiązanie do szybszego druku bez utraty jakości. Zoptymalizowana strefa topienia umożliwia wyższy przepływ materiału, skracając czas wydruku nawet o 30%, przy zachowaniu ostrych detali i stabilnej ekstruzji.
Produkty subskrypcyjne w twoim koszyku
Ustaw jedną częstotliwość dostaw dla wszystkich produktów subskrypcyjnych z twojego koszyka co:
Produkty subskrypcyjne w twoim koszyku
Hotend High Flow 0,4 mm: do 30% krótszy druk
Hotend z wydłużoną strefą topienia i dyszą 0,4 mm ze stali hartowanej. Według producenta daje do 62,5% większy maksymalny przepływ i do 30% krótszy druk, a krawędzie i powierzchnie zostają ostre i gładkie. Do H2D, H2D Pro, H2S, H2C (lewy hotend), P2S i X2D.
Dłuższa strefa topienia, więcej filamentu na sekundę
High Flow ma zoptymalizowaną strefę topienia, która nadąża z topieniem filamentu przy dużych prędkościach. Producent obiecuje bez niedoekstrudowania, szorstkich powierzchni i utraty detali. Budowa:
- Strefa zimna utrzymuje filament w stanie stałym aż do strefy topienia i chroni przed przedwczesnym miękknięciem (heat creep). Chłodzi ją osobny wentylator.
- Strefa gorąca topi filament i podaje go do dyszy.
- Przegroda termiczna ze stopu tytanu oddziela obie strefy, więc ciepło zostaje w strefie topienia i nie wędruje w górę.
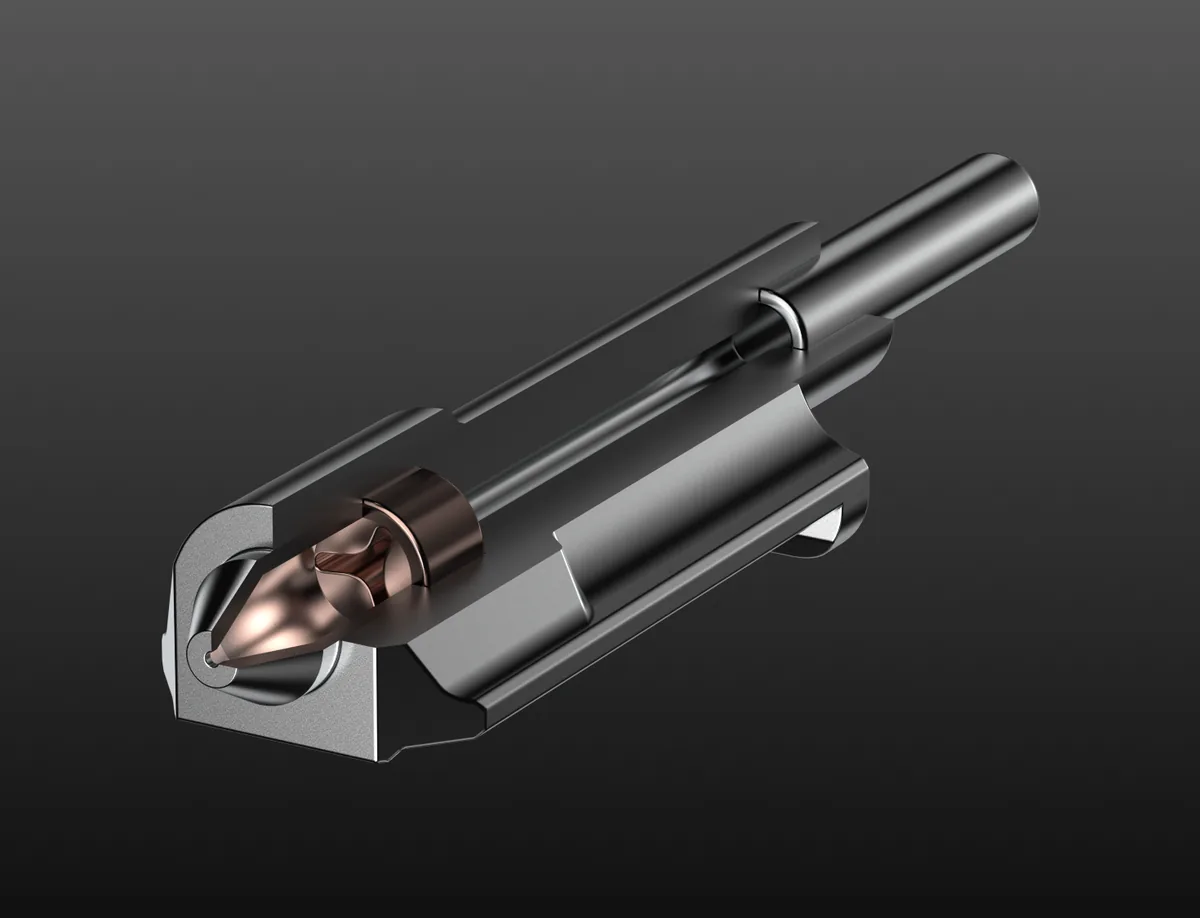
Przekrój hotendu (grafika producenta)
Trzy średnice High Flow
Większa średnica to więcej filamentu na sekundę, szybszy druk i mocniejsze części. Mniejsza daje wyraźniejsze detale i drobny tekst kosztem czasu. Wybierz dyszę do tego, co drukujesz najczęściej.
Uniwersalny standard
Zabawki, części mechaniczne, obudowy, prototypy i przedmioty dekoracyjne. Warstwa 0,1–0,3 mm, najczęściej 0,2 mm.
Szybciej i mocniej
Duże części konstrukcyjne, przyrządy i uchwyty. Większy przepływ, mniejsze ryzyko zatkania i lepsza adhezja warstw. Warstwa 0,15–0,45 mm.
Maksymalny przepływ
Duże prototypy, elementy konstrukcyjne i wydruki w trybie wazy. Najszybszy druk kosztem rozdzielczości. Warstwa 0,2–0,6 mm.
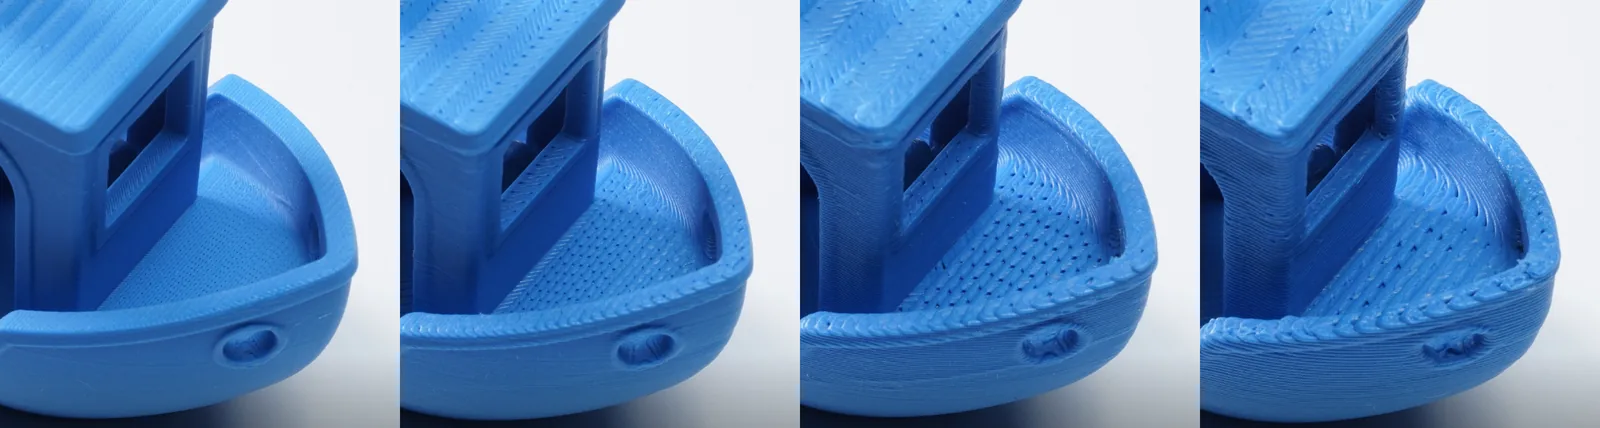
Wydruki z dysz o różnych średnicach (grafika producenta)
Do 40 mm³/s z PLA Basic
Maksymalny przepływ objętościowy z PLA Basic. Hotend High Flow wobec standardowego 0,4 mm:
| Hotend | PLA Basic | PLA Matte | PETG HF |
|---|---|---|---|
| Standard 0,4 mm | 24 mm³/s | 28 mm³/s | 24 mm³/s |
| High Flow 0,4 mm | 40 mm³/s | 48 mm³/s | 32 mm³/s |
| High Flow 0,6 mm | 40 mm³/s | 40 mm³/s | 40 mm³/s |
| High Flow 0,8 mm | 40 mm³/s | 40 mm³/s | 40 mm³/s |
¹ Test z ABS: walec Ø240 mm jednościenny, warstwa 0,2 mm, ściana 1,0 mm, 280 °C, tryb wazy. ² Test z PLA Basic: kostka 300 × 300 × 300 mm, 15% wypełnienia. Im większy model i im więcej wypełnienia, tym więcej czasu oszczędzasz (dane producenta).
Co wydrukujesz tym hotendem
Filamenty, które producent zaleca do hotendu 0,4 mm ze stali hartowanej, według tabeli zgodności hotendów High Flow.
PLA
PETG
ABS, ASA i PC
TPU
Z włóknem węglowym lub szklanym
Podpory i PVA
W drukarkach z dwiema dyszami (H2D, H2D Pro, H2C i X2D) producent radzi: do druku wielokolorowego z AMS używaj prawego, stałego hotendu, a materiał podporowy drukuj lewym, podnoszonym. TPU 85A drukujesz prawym, stałym hotendem, a PET-CF, PPA-CF i PPS-CF lewym, podnoszonym. Filamenty z włóknem węglowym i szklanym drukuj dyszami ze stali hartowanej albo z węglika wolframu. Druk dwiema dyszami w H2D, H2D Pro i H2C działa obecnie z dyszami tej samej średnicy w obu hotendach. Podział filamentów między dysze podpowiada instrukcja Bambu Studio.
Więcej o filamentach i dyszach: tabela materiałów, przewodnik po dyszach.
Hotendy standardowe i High Flow do H2, P2S i X2D
Pierwsza, wyróżniona kolumna to hotend z tej karty. Przepływ podajemy tam, gdzie producent go publikuje.
| Cecha | 0,4 mm HF | 0,2 mm | 0,4 mm | 0,6 mm | 0,8 mm | 0,6 mm HF | 0,8 mm HF |
|---|---|---|---|---|---|---|---|
| Średnica dyszy | 0,4 mm | 0,2 mm | 0,4 mm | 0,6 mm | 0,8 mm | 0,6 mm | 0,8 mm |
| Materiał dyszy | stal hartowana | stal nierdzewna | stal hartowana | stal hartowana | stal hartowana | stal hartowana | stal hartowana |
| Typ | High Flow | Standard | Standard | Standard | Standard | High Flow | High Flow |
| Maks. przepływ (PLA Basic) | 40 mm³/s | – | 24 mm³/s | – | – | 40 mm³/s | 40 mm³/s |
| Warstwa | 0,1–0,3 mm | 0,05–0,12 mm | 0,1–0,3 mm | 0,15–0,45 mm | 0,2–0,6 mm | 0,15–0,45 mm | 0,2–0,6 mm |
| Filamenty z włóknem | tak | – | tak | tak | tak | tak | tak |
| Cena | 239,00 zł Ta karta | 86,00 zł Zobacz | 86,00 zł Zobacz | 86,00 zł Zobacz | 86,00 zł Zobacz | 239,00 zł Zobacz | 239,00 zł Zobacz |
Wymiana bez rozkręcania głowicy
Hotendy do serii H2, P2S i X2D mają zatrzask, który oddziela część grzewczą od elektroniki.
Ostudź hotend
Przed wymianą poczekaj, aż hotend ostygnie. Nie dotykaj bloku grzejnego w dolnej części.
Zwolnij zatrzask
Część grzewcza z dyszą oddziela się od elektroniki, która zostaje w głowicy.
Załóż nowy hotend
Włóż hotend, zablokuj zatrzask i ustaw w drukarce średnicę oraz typ dyszy.
Instrukcje na wiki Bambu Lab: wymiana hotendu w H2D i H2C, w H2S, w P2S, w X2D. Konserwacja: udrażnianie dyszy, cold pull, obszar druku przy dwóch dyszach, jak uniknąć zatkania.
Hotend wymieniaj dopiero po ostygnięciu. Nie dotykaj bloku grzejnego w dolnej części hotendu: grozi to oparzeniem.
Do H2D, H2D Pro, H2S, H2C, P2S i X2D
Hotend pasuje do drukarek Bambu Lab z serii H2, P2S i X2D. W H2C pracuje jako lewy hotend.
Prawa strona H2C pracuje z hotendami indukcyjnymi Vortek.
Dane techniczne
Dane producenta.
| Hotend | |
|---|---|
| Średnica dyszy | 0,4 mm |
| Materiał dyszy | stal hartowana |
| Typ | High Flow |
| Maks. temperatura druku | 350 °C |
| Długość | 49,2 mm |
| Maks. przepływ (PLA Basic) | 40 mm³/s |
| Zalecana warstwa | 0,1–0,3 mm |
| Opakowanie | |
| Waga | 28 g |
| Wymiary | 60 × 60 × 30 mm |
| Kody | |
| Kod producenta (SKU) | FAH063 |
| EAN | 6937285508614 |
Co znajdziesz w pudełku
Hotend przychodzi w całości, z zamontowaną dyszą 0,4 mm. Elektronika zostaje w głowicy drukarki.
- Hotend z dyszą 0,4 mm ze stali hartowanej1
Przyda się przy hotendzie
Najczęstsze pytania
Do których drukarek pasuje?
Do Bambu Lab H2D, H2D Pro, H2S, H2C (jako lewy hotend), P2S i X2D. Prawa strona H2C pracuje z hotendami indukcyjnymi Vortek.
Jaką średnicę dyszy wybrać?
0,4 mm to uniwersalny standard. 0,2 mm daje drobne detale i tekst, ale drukuje wolniej. 0,6 i 0,8 mm drukują szybciej i dają mocniejsze części, kosztem rozdzielczości.
Czy wydrukuję filamenty z włóknem węglowym?
Tak. Dysza ze stali hartowanej jest odporna na ścieranie. Listę zalecanych filamentów masz w sekcji Filamenty.
Czy High Flow pogorszy jakość wydruku?
Według producenta nie: stała ekstruzja daje ostre krawędzie, dokładne tekstury i gładkie powierzchnie. Największy zysk czasu jest przy dużych modelach z dużym wypełnieniem.
Jak wymienić hotend?
Po ostygnięciu zwalniasz zatrzask, wyjmujesz część grzewczą z dyszą i wkładasz nową. Elektronika zostaje w głowicy. Instrukcje dla każdej drukarki są w sekcji Wymiana.
Którą dyszą drukować w H2D, H2C i X2D?
Do druku wielokolorowego z AMS producent radzi prawy, stały hotend, a do podpór lewy, podnoszony. PET-CF, PPA-CF i PPS-CF drukujesz lewym hotendem, a TPU 85A prawym.
Jak dbać o dyszę?
Gdy dysza się zatka, pomaga cold pull. Instrukcje udrażniania i czyszczenia są na wiki Bambu Lab, linki w sekcji Wymiana.
Masz pytanie o hotendy Bambu Lab?
Jesteśmy autoryzowanym dystrybutorem i serwisem Bambu Lab. Mamy własny magazyn i centrum serwisowe w Polsce.
Napisz albo zadzwoń: pomożemy dobrać akcesoria do Twojej drukarki, sprawdzimy zgodność i podpowiemy, jak je zamontować.